La búsqueda de automatizar un corazón mecánico
¿Cómo se automatiza por completo la fabricación de un movimiento mecánico? La respuesta combina robótica, micromecanizado, software y siglos de conocimiento acumulado. Las fábricas modernas persiguen repetibilidad y precisión a la escala de un cabello humano. Al mismo tiempo, respetan el oficio que dio alma a los relojes. El objetivo es claro: producir piezas uniformes y ensamblarlas sin fallos, con rapidez y con calidad trazable. El camino, sin embargo, dista mucho de ser sencillo.
Primero, los ingenieros descomponen el movimiento en módulos: barrilete, tren de engranajes, escape y órgano regulador. Después, trasladan cada fase, desde la bobina metálica hasta el mecanismo que ya late, a un plan digital. También diseñan útiles, pinzas y sensores para cada tarea diminuta. En paralelo, levantan una arquitectura de datos que registra cada acción. Así, las máquinas aprenden, las cartas de control se actualizan y los procesos se afinan. Al final, la fábrica funciona como un único instrumento puesto a punto para la precisión.
De las materias primas a las micropiezas
La automatización empieza en las piezas. Platinas y puentes salen de fresadoras CNC y prensas de estampación que trabajan sin operario directo gracias a sistemas de palés. Mientras tanto, los dientes de los engranajes se forman mediante tallado por generación, electroerosión por hilo o grabado químico, y después pasan a células automatizadas de desbarbado y pulido. Las piezas también atraviesan procesos de limpieza por ultrasonidos, túneles de secado y etapas de recubrimiento de gran precisión. Cada bandeja lleva un código de barras o un chip, de modo que el software controla ubicación, lote y resultados.
Los espirales y los rubíes requieren un cuidado especial. Las cintas de aleación se laminan hasta un espesor exacto, se cortan con láser y se enrollan bajo tensión controlada. El calor y los procesos químicos fijan su memoria elástica. A la vez, los rubíes sintéticos se producen, perforan y bruñen con máquinas que miden su tamaño sobre la marcha. Robots adicionales comprueban la concentricidad de los orificios y el acabado superficial, rechazando desviaciones en tiempo real. El resultado es que las tolerancias se mantienen en el rango de las micras antes incluso de iniciar el ensamblaje. Como las piezas de partida son uniformes, las estaciones posteriores pueden trabajar más deprisa y con menos interrupciones.
Robots con manos delicadas para el ensamblaje
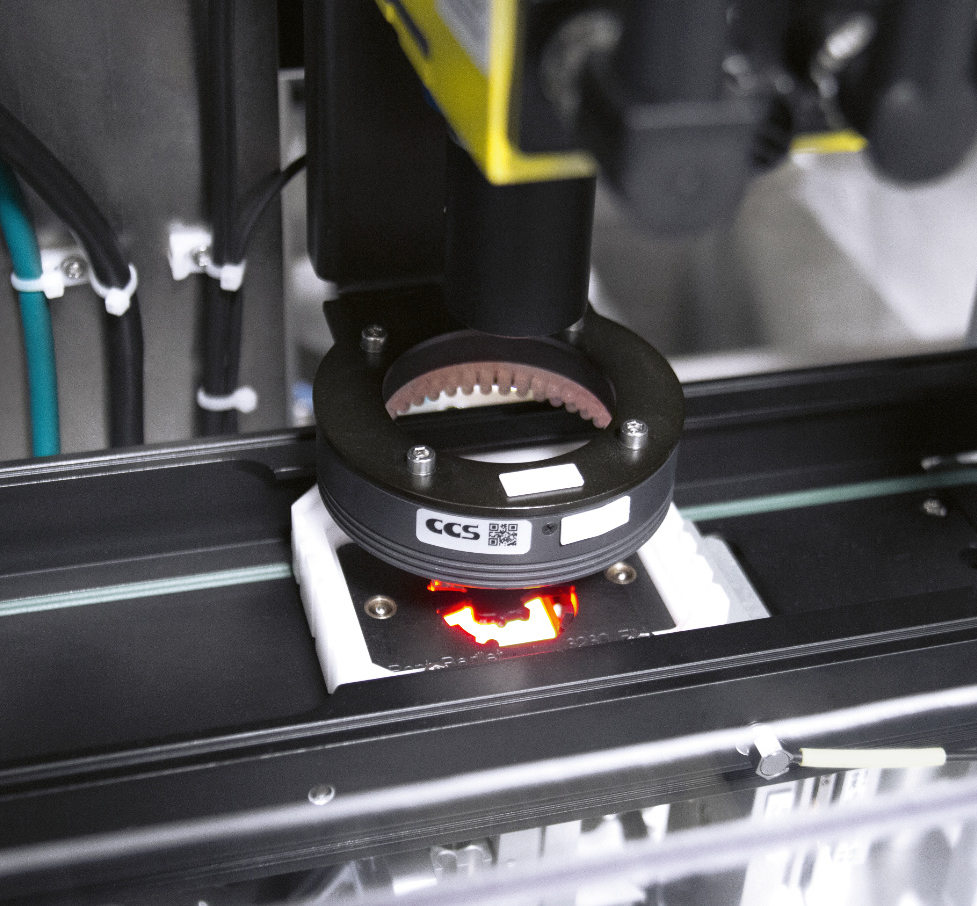
El ensamblaje es la frontera más difícil. Y, aun así, es donde la automatización brilla con más fuerza. Los sistemas de preparación de kits alimentan las piezas en bandejas orientadas, mientras microgarras toman los componentes sin rayarlos. Sensores de fuerza garantizan que los tornillos asienten correctamente y que las ruedas engranen con limpieza. Los sistemas de visión alinean los pivotes con los cojinetes de rubí y verifican el juego axial. Después, diminutas bombas depositan aceite en dosis de femtolitros, exactamente donde debe ir y en ningún otro punto.
Las fábricas premontan módulos para simplificar el trabajo final. Por ejemplo, los barriletes reciben muelle real, tapa y lubricación como un conjunto. Del mismo modo, los escapes llegan como pares ajustados de áncora y rueda de escape. Así, la línea principal de montaje se centra en colocar, fijar y comprobar en vez de buscar componentes. Los cobots comparten espacio con los técnicos en salas limpias y ceden los pasos más delicados allí donde el juicio humano sigue aportando valor. Aun así, cada acción queda registrada en el sistema de fabricación. De ese modo, la línea puede detenerse, corregir y reanudarse sin caer en el desorden.
Pruebas, ajuste y trazabilidad digital
En cuanto un movimiento empieza a latir, arranca una batería de pruebas. Primero, las máquinas comprueban amplitud y marcha en varias posiciones. Después, cámaras climáticas someten el conjunto a ciclos de temperatura para detectar derivas. También hay túneles de desmagnetización que eliminan cualquier campo residual. Cámaras de alta velocidad inspeccionan el aspecto del lado de la esfera, mientras láseres marcan números de serie para asegurar la trazabilidad durante toda la vida útil. Lo más importante es que el software vincula cada dato a un identificador único de movimiento.
El ajuste automatizado cierra el ciclo. Los controladores mueven el índice regulador en pasos diminutos mientras miden el resultado. Si hace falta, los sistemas corrigen el error de marcha del latido y el juego axial. Además, los conjuntos de volante se someten a comprobaciones dinámicas, con robots que añaden o recolocan tornillos de microequilibrado en los diseños más avanzados. Cuando los valores objetivo se mantienen en todas las posiciones y temperaturas, el movimiento sigue adelante. Por último, bandejas selladas lo llevan al encajado, ya preparado y verificado. Como la información de retorno fluye hacia las estaciones anteriores, la línea mejora sin esperar a una auditoría.
Las personas, el oficio y los límites de la automatización total
¿Puede automatizarse todo? No del todo. Acabados como el pulido negro, los ángulos interiores vivos y los biseles pulidos a espejo siguen favoreciendo la mano experta. Del mismo modo, la fijación de espirales ultrafinos y las complicaciones exóticas plantean a los robots casos límite. Aun así, la automatización libera a los artesanos para concentrarse en el trabajo más difícil y más visible. A cambio, el cliente recibe fiabilidad y belleza en un mismo producto.
En última instancia, el movimiento totalmente automatizado es una colaboración. Las máquinas aportan resistencia, uniformidad y una capacidad incesante de medición. Las personas aportan criterio, creatividad y la decisión final. Juntas, elevan la precisión y reducen los defectos. A medida que evolucionan los materiales y el software aprende más deprisa, más etapas pasarán a una producción desatendida. Pero el corazón de la relojería mecánica permanece, ahora amplificado por código, sensores y robots silenciosos que trabajan durante la noche.